在电子制造领域,研发板焊接与电子贴片焊接是产品从设计走向实物的关键环节。河北唐山作为华北地区重要的工业基地,近年来在电子制造服务领域持续发展,涌现出一批专注于研发板焊接和电子贴片焊接的工厂。在这些工厂的生产流程中,绝缘导线作为重要的电气连接材料,其选型、加工与焊接质量直接影响电子产品的可靠性与安全性。本文将围绕唐山地区此类工厂的实际生产场景,探讨绝缘导线在研发板焊接与贴片焊接中的应用要点。
一、研发板焊接与电子贴片焊接的工艺特点
研发板焊接通常指小批量、多品种的PCBA(印制电路板组件)焊接,涵盖手工焊接、返修焊接以及小规模回流焊。这类焊接对工艺灵活性要求高,常用于产品原型验证和小批量试产。电子贴片焊接则更侧重于SMT(表面贴装技术)产线的大批量生产,包括锡膏印刷、贴片、回流焊等工序。唐山地区的电子焊接工厂往往同时具备这两种能力,以满足客户从研发到量产的不同需求。
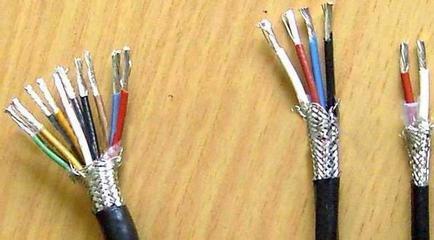
在研发板焊接中,绝缘导线常用于板间连接、外部接口引出、天线馈线以及电源线缆的焊接。与PCB上的走线不同,绝缘导线需要经过剥线、搪锡、焊接等手工或半自动工序,对操作人员的技能要求较高。在电子贴片焊接场景中,虽然以贴片元件为主,但通孔元件和线缆连接仍然存在,绝缘导线同样扮演着不可替代的角色。
二、绝缘导线的选型要点
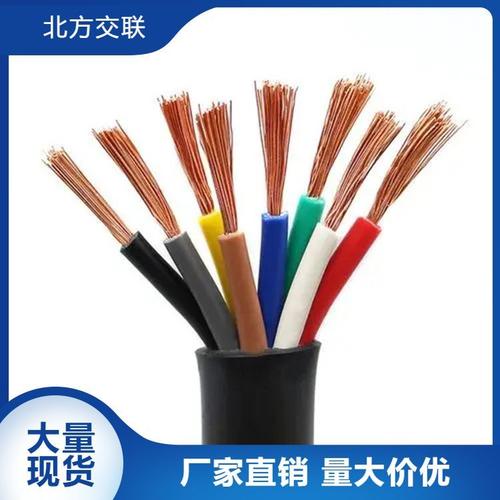
在唐山电子焊接工厂的实际生产中,绝缘导线的选型需综合考虑电气性能、机械性能和环境适应性。常用绝缘材料包括PVC(聚氯乙烯)、PTFE(聚四氟乙烯)、硅橡胶和XLPE(交联聚乙烯)。PVC导线成本低、柔韧性好,适用于一般消费电子;PTFE导线耐高温、耐腐蚀,适合汽车电子和工业控制;硅橡胶导线耐高低温、柔软,常用于需要频繁弯折的场景。
线径选择需根据载流能力和机械强度确定。研发板焊接中常见的AWG20-AWG28导线需匹配相应的焊盘尺寸和孔径。绝缘导线的耐温等级必须与焊接工艺匹配:回流焊区域附近的导线应选择耐温105℃以上的型号,手工焊接时则需注意烙铁温度对绝缘层的热损伤。
三、绝缘导线的焊接工艺控制
绝缘导线焊接的质量控制始于剥线环节。机械剥线适用于批量生产,但需定期检查刀片磨损;手工剥线灵活但一致性较差。剥线长度应适中,过短会导致焊接强度不足,过长则增加短路风险。剥线后应及时搪锡,防止铜丝氧化。
在研发板焊接中,绝缘导线与PCB焊盘的连接常采用通孔焊接或表面焊接。通孔焊接时,导线从焊接面穿入,在元件面焊接,焊点应饱满呈锥形。表面焊接时,需使用固定胶或热缩管对导线进行应力释放,防止焊点受力开裂。唐山地区工厂在操作规范中通常要求:焊接时间控制在3-5秒,烙铁温度320-350℃,使用含松香芯的焊锡丝。
在电子贴片焊接产线中,若有绝缘导线的连接需求,通常安排在回流焊之后进行手工焊接或使用选择性焊接设备,以避免高温对绝缘层和导线端头的损伤。
四、绝缘导线应用中的常见问题与对策
在实际生产中,绝缘导线焊接常见问题包括:绝缘层热收缩导致导体裸露、焊点虚焊、导线断裂等。针对绝缘层热收缩,可选用耐高温绝缘材料或采用热风焊接减少热冲击。虚焊问题需从焊盘可焊性、导线搪锡质量和焊接参数三方面排查。导线断裂多发生在剥线根部,建议在焊接后使用热缩管或硅胶加固。
唐山地区的电子焊接工厂在来料检验环节需对绝缘导线进行外观、尺寸和电气性能抽检,确保导线符合RoHS等环保要求。对于研发板焊接中的高频信号导线,还需关注绝缘材料的介电常数和损耗角正切。
五、
河北唐山的研发板焊接与电子贴片焊接工厂在服务本地及周边电子产业的过程中,积累了绝缘导线应用的实践经验。从导线选型、剥线搪锡到焊接加固,每一个环节都需要工艺规范和操作技能的支撑。随着电子产品向小型化、高可靠性方向发展,绝缘导线的精细加工与焊接质量控制将持续成为电子制造工厂提升竞争力的重要课题。